技术
ΔE 小于 2 意味着什么:印刷色彩管理的一次通俗解释
客户常说「上次那批颜色不对」。要把这句话变成可执行的指令,需要一个数字——色差 ΔE。
深圳市木森林印刷有限公司约 3 分钟阅读
「颜色不对」是印刷厂听到最多、也最难处理的一句话。
不对,是偏红还是偏黄?偏多少?在哪个光源下看的?如果双方没有共同的语言,讨论只会变成争论。
那个语言叫 ΔE。
ΔE 是什么
ΔE 是两色在 CIELAB 色彩空间中的距离。数值越小,肉眼越难分辨。
- ΔE < 1:几乎无法分辨,专业仪器才能测出。
- ΔE 1–2:训练有素的眼睛在并排对比下勉强可辨。
- ΔE 2–3:肉眼可辨,但单独看仍属「同一颜色」。
- ΔE > 5:明显不同色。
印刷行业通行的商业标准是 ΔE ≤ 2(部分包装客户要求 ≤ 1.5)。这意味着同一批次内、不同批次之间,颜色差异控制在人眼几乎无法察觉的范围内。
怎么做到
四个环节缺一不可:
- 标准化光源:看色必须在 D50 或 D65 标准光源箱内进行。窗边日光、车间顶灯、手机屏幕,都是不可靠的判色环境。
- ICC 曲线与密度控制:以分光密度计测量实地密度与网点扩大,把每台机的墨键曲线校准到同一基准。
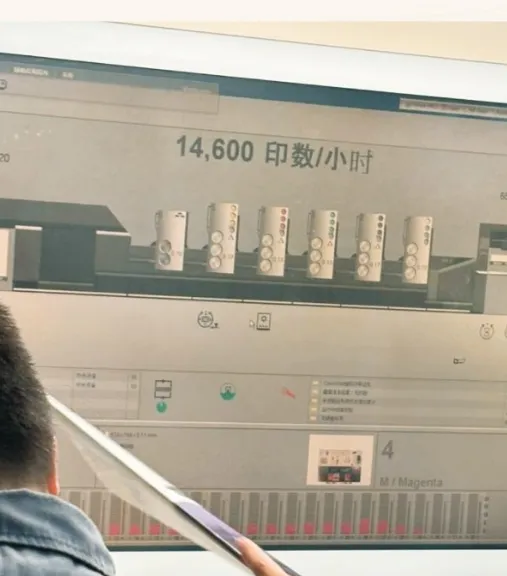
- CIP4 墨键预置:印前将版面墨量数据直接传入印刷机控制台,减少开机调机的主观性。
- 留样与复测:每批留样归档,下一批以此为比对基准,而不是以「印象中的那个颜色」为基准。
一个常被忽略的变量:纸
同样的油墨,印在铜版纸与哑粉纸上,ΔE 可能相差 3 以上。纸张的白度、吸收性与表面涂层决定了油墨的呈色方式。
所以跨纸种追色是不可能的。如果上一批用哑粉纸、这一批改用铜版纸,颜色必然变化——这不是品控问题,是物理问题。
给客户的建议
- 提供 Pantone 号 而非「颜色参考图」。
- 签样时在标准光源下确认,并保留签样。
- 换纸、换工艺、换机台时,重新打样。
- 大批量分批发货时,要求同批生产、一次交付,避免批次色差。
木森林以海德堡色彩管理流程配合分光密度计逐台校准,常规订单可控制在 ΔE ≤ 2 以内;高要求项目可提供 ΔE ≤ 1.5 的专项管控。